Artykuł sponsorowany
Kiedy C45 wystarcza, a kiedy koło zębate wymaga stali nawęglanej
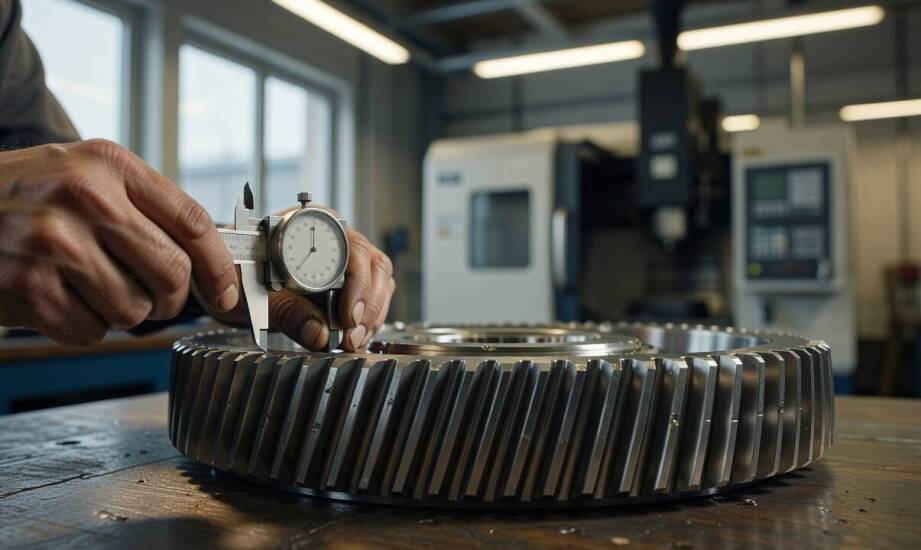
W każdym napędzie mechanicznym precyzyjna geometria zębów gwarantuje płynną pracę układu. Odpowiedni zarys sprawia, że mechanizm działa cicho i bez wibracji. Jednak o długoterminowej żywotności przekładni decyduje surowiec. Właściwie dobrany materiał chroni przed przedwczesnym zużyciem, zwłaszcza przy intensywnej eksploatacji.
Przeczytaj również: GPS w codziennym życiu
Kluczowe właściwości decydujące o trwałości przekładni
Projektowanie wytrzymałego mechanizmu wymaga uwzględnienia wielu parametrów materiałowych. Optymalna stal na koła zębate musi zapewniać wysoką twardość powierzchni chroniącą przed pittingiem i ścieraniem, a przy tym utrzymywać wystarczającą wytrzymałość rdzenia. Ten drugi czynnik zapobiega pęknięciom zębów pod wpływem obciążeń zmęczeniowych. Konstruktorzy analizują również odporność na zużycie podczas długotrwałej pracy.
Przeczytaj również: Nawigacja dla profesjonalistów
W podstawowych zastosowaniach popularnym wyborem pozostaje stal C45. W stanie znormalizowanym osiąga ona twardość na poziomie 170–210 HB oraz wytrzymałość na rozciąganie Rm rzędu 590–750 MPa. Takie parametry wystarczają do obsługi umiarkowanych obciążeń stałych. Materiał ten sprawdza się doskonale, gdy napęd pracuje płynnie i rzadko doświadcza udarów rozruchowych. Po hartowaniu powierzchniowym twardość zewnętrzna rośnie do 50–60 HRC, ale rdzeń pozostaje stosunkowo miękki.
Przeczytaj również: Plusy i minusy korzystania z nawigacji w telefonie.
Zmienne obciążenia wymuszają sięgnięcie po gatunki stopowe. Stal 40HM po ulepszaniu cieplnym uzyskuje wytrzymałość rzędu 800–1300 MPa. Obecność chromu i molibdenu znacząco poprawia hartowność całego przekroju. Przekłada się to na podwyższoną odporność na nagłe skoki momentu obrotowego w układach poddawanych częstym rozruchom.
Najbardziej wymagające mechanizmy buduje się ze stali nawęglanych. Wykorzystanie gatunku 16MnCr5 oraz przeprowadzenie pełnej obróbki cieplno-chemicznej pozwala uzyskać twardość powierzchniową w granicach 58–62 HRC. Równocześnie rdzeń zachowuje wysoką ciągliwość pochłaniającą drgania. Takie połączenie radzi sobie z ekstremalnymi naciskami w maszynach przemysłowych.
Wpływ obróbki CNC na proces produkcyjny
Wytwarzanie elementów napędowych zależy od specyfiki skrawania wybranych stopów. Obróbka CNC przebiega najszybciej przed procesem utwardzania, gdy metal wykazuje najwyższą plastyczność. Miękki materiał pozwala na precyzyjne frezowanie uzębienia bez szybkiego zużycia narzędzi skrawających. Detale ze stali nawęglanych obrabia się w stanie surowym, ponieważ po procesie cieplnym ich powierzchnia staje się zbyt twarda dla klasycznych frezów modułowych.
Dalsze etapy produkcji wymagają kontroli nad deformacjami hartowniczymi. Każde gwałtowne chłodzenie wprowadza wewnętrzne naprężenia i minimalnie zmienia wymiary detalu. Znaczne zniekształcenia geometrii wymuszają późniejsze szlifowanie zarysów lub twarde łuszczenie. Operacje wykańczające zauważalnie podnoszą ostateczny koszt wykonania mechanizmu.
Zaawansowane napędy produkcyjne pracują w środowisku ciągłych wibracji. Maszyny wykorzystywane w obróbce drewna, tworzyw sztucznych czy metali generują udarowe zatrzymania wrzeciona. Drgania od pracującego narzędzia przenoszą się bezpośrednio na koła zębate. Odpowiednie dopasowanie parametrów mechanicznych do charakterystyki konkretnego urządzenia obniża ryzyko nagłych awarii. Firma Dagar dostarcza komponenty napędowe dostosowane do rygorystycznych wymogów nowoczesnych linii technologicznych, co ułatwia utrzymanie ciągłości pracy zakładów.
Ostateczny wybór materiału stanowi inżynieryjny kompromis. Konstruktorzy balansują między łatwością obróbki mechanicznej, wymaganą nośnością układu a przewidywanym środowiskiem eksploatacji napędu. Podstawowa stal węglowa wystarcza w prostych aplikacjach o stałym obciążeniu. Obecność silnych drgań i ekstremalnych nacisków bezwzględnie wymaga wdrożenia stopów ulepszanych cieplnie lub nawęglanych.
Kategorie artykułów
Polecane artykuły

Zastosowanie wiedzy z kursów ADR w codziennej pracy dla kierowcy.
Kursy ADR są kluczowe dla kierowców zajmujących się transportem materiałów niebezpiecznych. Wiedza zdobyta podczas szkoleń wpływa na bezpieczeństwo i efektywność przewozu tych substancji. W obliczu rosnących wymagań prawnych oraz zwiększonej odpowiedzialności, znajomość przepisów i procedur staje si

Znaczenie hydroizolacji w kontekście renowacji dachów.
Hydroizolacja odgrywa kluczową rolę w renowacji dachów, chroniąc konstrukcję przed wilgocią oraz szkodliwymi czynnikami atmosferycznymi. Odpowiednia izolacja jest niezbędna dla trwałości budynku, ponieważ jej brak może prowadzić do poważnych problemów, takich jak przecieki czy uszkodzenia. Zrozumien